Криогенный шаровой кран для низких температур:_guide
2026-09-02
- Криогенный шаровой кран для низких температур: полное руководство по выбору и эксплуатации
- Физика холода: почему обычная арматура не работает при криогенных температурах
- Ключевые конструктивные особенности криогенных шаровых кранов
- Стандарты и сертификация: на что обращать внимание при закупке
- Пошаговое руководство по выбору криогенного шарового крана
- Типичные ошибки при монтаже и эксплуатации
- Сравнение производителей: Китай, Европа и Россия
- Экономическое обоснование: почему качество важнее начальной цены
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Криогенный шаровой кран для низких температур: полное руководство по выбору и эксплуатации
Выбор запорной арматуры для работы в экстремальных условиях — это не просто вопрос покупки детали, а критический этап обеспечения безопасности всего технологического процесса. Криогенный шаровой кран для низких температур представляет собой сложное инженерное решение, где ошибка в материалах или конструкции может привести к катастрофическим последствиям: от утечки дорогостоящих сжиженных газов до разрушения трубопровода. В нашей практике мы неоднократно сталкивались с ситуациями, когда предприятия пытались использовать стандартную арматуру при температурах ниже -60°C, что заканчивалось хрупким разрушением корпуса и длительными простоями производства.
Данное руководство основано на 15-летнем опыте поставок и технической поддержки промышленных объектов в России, странах СНГ и Европе. Мы разберем физические принципы работы криогенной арматуры, ключевые отличия материалов, требования международных стандартов (ГОСТ, ISO, API) и пошаговый алгоритм выбора надежного поставщика. Если вы инженер, закупщик или технический директор, эта статья сэкономит вам время на поиск информации и защитит от типичных ошибок при проектировании криогенных систем.
Физика холода: почему обычная арматура не работает при криогенных температурах
Чтобы понять специфику криогенного шарового крана, необходимо сначала определить границы рабочих температур. Криогеника обычно охватывает диапазон от -150°C до -273°C (абсолютный ноль). Однако в промышленности термин “криогенный” часто применяют к системам, работающим при температурах ниже -40°C или -60°C, где начинают проявляться специфические свойства материалов.
Главная проблема обычных сталей и уплотнений при охлаждении — изменение их механических свойств. При снижении температуры большинство металлов теряют пластичность и переходят в хрупкое состояние. Это явление известно как “хладноломкость”. Углеродистая сталь, широко используемая в нефтегазовой отрасли при нормальных температурах, при -40°C может расколоться от удара или гидравлического удара, как стекло.
Вторая критическая проблема — тепловое сжатие. Разные материалы имеют разные коэффициенты линейного расширения. Шар из нержавеющей стали, седла из PTFE (политетрафторэтилена) и корпус из другой марки стали будут сжиматься с разной скоростью и интенсивностью. Если конструкция крана не учитывает эти дифференциальные изменения, возникают зазоры, ведущие к утечкам, или чрезмерные напряжения, вызывающие заклинивание механизма.
Третья опасность — образование конденсата и льда на внешних частях арматуры. Если холод от рабочей среды передается на шток и привод, влага из воздуха замерзает, образуя ледяную пробку. Это блокирует движение штока, делает невозможным открытие или закрытие крана в аварийной ситуации и может повредить сальниковое уплотнение.
Практический совет: Никогда не используйте арматуру без сертификата испытаний на ударную вязкость при низких температурах для криогенных применений. Визуальный осмотр не выявит внутренних дефектов структуры металла, которые проявятся только при охлаждении.
Ключевые конструктивные особенности криогенных шаровых кранов
Инженеры-конструкторы разрабатывают криогенный шаровой кран для низких температур с учетом трех основных вызовов: сохранение герметичности, предотвращение обмерзания привода и обеспечение прочности корпуса. Рассмотрим элементы, которые отличают профессиональное криогенное исполнение от стандартного.
Удлиненный шток (Extended Stem)
Это самый узнаваемый элемент криогенного крана. Удлиненная шейка (или удлиненный шток) создает воздушный зазор между холодной средой внутри трубопровода и внешним приводом (рукояткой, пневмо- или электроприводом). Этот воздушный столб действует как естественный теплоизолятор.
Длина удлиненной части строго регламентирована стандартами, такими как BS 6364 и MSS SP-134. Обычно она составляет не менее 250 мм для температур до -100°C и увеличивается до 500 мм и более для температур ниже -150°C. В нашей практике мы видели случаи, когда заказчики пытались сэкономить, заказывая укороченные версии. Результат был предсказуемым: обмерзание привода через 2 недели эксплуатации и необходимость демонтажа всей секции трубопровода для замены крана.
Материалы корпуса и шара
Для криогенных сред недопустимо использование углеродистых сталей. Основными материалами являются аустенитные нержавеющие стали, такие как AISI 304 (08Х18Н10) и AISI 316 (10Х17Н13М2). Эти сплавы сохраняют высокую ударную вязкость и пластичность даже при температуре жидкого гелия (-269°C).
Особое внимание уделяется качеству обработки поверхности шара. В криогенных условиях любые микронеровности становятся центрами кристаллизации и могут повреждать мягкие уплотнения при сжатии. Шар должен быть отполирован до зеркального блеска (шероховатость Ra < 0.4 мкм), часто применяется хромирование или никелирование для повышения износостойкости.
Система уплотнений и сброса давления
Традиционные эластомерные уплотнения (резина, Buna-N) при криогенных температурах превращаются в твердый материал и теряют герметизирующие свойства. Поэтому в криогенных шаровых кранах используются специальные полимеры:
- PTFE (Тефлон): Работает до -200°C, обладает низким коэффициентом трения, но подвержен холодной текучести.
- PCTFE (Кель-Ф): Более жесткий, чем PTFE, лучше сопротивляется деформации, подходит для очень низких температур.
- PEEK (Полиэфирэфиркетон): Высокая прочность и стабильность размеров, используется в высоконагруженных узлах.
- Графитовые уплотнения: Применяются в металлическом исполнении для экстремальных условий, обеспечивая герметичность за счет упругости металла.
Важнейшим элементом безопасности является устройство сброса давления (relief seat). При нагреве запертой в полости крана криогенной жидкости (например, при закрытом кране и попадании солнечного тепла на корпус) она испаряется, увеличиваясь в объеме в сотни раз. Это создает огромное избыточное давление, способное разорвать корпус. Специальные седла с функцией сброса давления позволяют газу стравливаться в трубопровод низкого давления или атмосферу, предотвращая аварию.
Стандарты и сертификация: на что обращать внимание при закупке
Рынок промышленной арматуры переполнен предложениями, но не вся продукция соответствует строгим требованиям криогеники. При выборе криогенного шарового крана необходимо требовать соответствие следующим стандартам. Отсутствие сертификатов по этим нормам должно быть красным флагом.
| Стандарт | Описание и значение для криогеники |
|---|---|
| BS 6364 | Британский стандарт, являющийся мировым эталоном для криогенной арматуры. Регламентирует длину удлиненного штока, требования к материалам, испытаниям и маркировке. Если кран сертифицирован по BS 6364, он гарантированно подойдет для большинства международных проектов. |
| MSS SP-134 | Стандарт Института производителей стандартизированных изделий (США). Определяет требования к корпусу, штоку, уплотнениям и испытаниям для криогенных шаровых кранов. Часто используется в проектах LNG (сжиженный природный газ). |
| ISO 21011 | Международный стандарт, регламентирующий требования к арматуре для криогенных сред. Охватывает проектирование, изготовление, испытания и документацию. Аналогичен BS 6364, но имеет международный статус ISO. |
| ГОСТ 33260-2015 | Российский стандарт “Арматура криогенная. Общие технические условия”. Обязателен для поставок на объекты, подпадающие под регулирование Ростехнадзора в РФ. Требует проведения специальных испытаний на герметичность и прочность при низких температурах. |
| API 6D / API 608 | Стандарты Американского нефтяного института. Хотя они не являются исключительно криогенными, многие производители комбинируют требования API 6D (трубопроводная арматура) с криогенными дополнениями BS 6364. |
Помимо конструктивных стандартов, критически важно наличие сертификатов на материалы. Каждая партия стали должна иметь сертификат 3.1 по EN 10204, подтверждающий химический состав и результаты испытаний на ударную вязкость (Charpy V-notch test) при минимальной рабочей температуре. Например, для температуры -196°C энергия удара должна составлять не менее 27 Дж (или выше, в зависимости от спецификации проекта).
Источник: ISO 21011:2013 Cryogenic vessels — Valves for cryogenic service
Пошаговое руководство по выбору криогенного шарового крана
Процесс выбора арматуры должен быть системным. Ошибки на этапе спецификации приводят к затратам, превышающим стоимость самого крана в 10-20 раз, если учитывать простой производства и замену. Ниже приведен алгоритм, который мы используем при комплектации объектов.
-
Определение точных параметров среды
Недостаточно знать, что среда “холодная”. Необходимо указать:
- Тип среды: жидкий азот (LIN), жидкий кислород (LOX), жидкий аргон (LAR), LNG, CO2 или этилен. Для кислорода требуется особая очистка от масел и жиров (кислородная безопасность).
- Минимальная и максимальная рабочая температура.
- Рабочее давление (PN/Class).
- Агрессивность среды к конкретным материалам уплотнений.
Внимание: Для кислородных сред нельзя использовать уплотнения, содержащие органические масла или смазки, так как это может привести к взрыву. Требуется специальная обезжирка.
-
Выбор типа соединения и конца присоединения
Для криогенных систем предпочтительны сварные соединения (butt-weld), так как они исключают риск утечек через фланцевые прокладки, которые могут “потечь” при термоциклировании. Если используются фланцы, они должны соответствовать стандартам ASME B16.5 или ГОСТ 12815, с использованием специальных криогенных прокладок (спирально-навитых с графитовым наполнением). Резьбовые соединения в криогенике не рекомендуются из-за риска утечек при сжатии/расширении.
-
Расчет длины удлиненного штока
Используйте таблицу соответствия температур и длин штока согласно BS 6364. Не выбирайте длину “на глаз”. Если кран будет изолирован (помещен в криогенный бокс или покрыт изоляцией), убедитесь, что верхняя часть штока с приводом остается вне зоны изоляции. Частая ошибка — изоляция всего крана вместе с приводом, что приводит к его замерзанию.
-
Выбор типа привода
- Ручной привод: Подходит для редко переключаемых кранов. Рукоятка должна быть съемной или складной, чтобы не мешать монтажу изоляции.
- Пневмопривод: Наиболее надежен для криогеники. Важно использовать морозостойкие уплотнения в самом приводе и подавать осушенный воздух, чтобы исключить замерзание влаги внутри пневмоцилиндра.
- Электропривод: Требует тщательного подбора. Стандартные электроприводы не работают при -60°C. Необходимы специализированные исполнения с подогревом корпуса или вынесенным блоком управления. В нашей практике отказ электропривода зимой на удаленном объекте стоил клиенту 3 дня простоя линии розлива.
-
Проверка требований к очистке и упаковке
Криогенные краны должны поставляться в герметичной упаковке, защищающей от влаги и загрязнений. Внутри корпуса не должно быть остатков воды, стружки или пыли. Для кислородных служб требуется протокол очистки.
Типичные ошибки при монтаже и эксплуатации
Даже самый качественный криогенный шаровой кран может выйти из строя при неправильном монтаже. Мы выделили четыре наиболее распространенные ошибки, которые совершают монтажные бригады.
1. Недостаточное предварительное охлаждение (Pre-cooling).
Нельзя резко подавать криогенную жидкость в теплый трубопровод. Это вызывает термический шок: быстрое сжатие материалов, которое может деформировать шар, повредить седла или вызвать трещины в сварных швах. Процедура предварительного охлаждения должна проводиться медленно, путем подачи небольшого количества холодной фазы с постепенным снижением температуры системы в течение нескольких часов. Скорость охлаждения не должна превышать 50-100°C в час, в зависимости от толщины стенки трубы.
2. Неправильная ориентация крана.
Криогенные шаровые краны следует устанавливать так, чтобы удлиненный шток был направлен вертикально вверх. Установка штока вниз или горизонтально может привести к скоплению конденсата в области сальника и его замерзанию. Если пространственные ограничения не позволяют вертикальную установку, необходимо проконсультироваться с производителем для выбора специальной конструкции с дренажными отверстиями.
3. Повреждение изоляции.
Часто монтажники повреждают изоляцию вокруг удлиненного штока или оставляют зазоры. Любая щель в изоляции становится мостиком холода, через который тепло проникает к штоку, вызывая обмерзание. Изоляция должна быть непрерывной и плотно прилегать к специальному воротнику на штоке.
4. Использование неподходящих смазок.
Если требуется техническое обслуживание, использование обычных смазок категорически запрещено. Они загустевают и превращаются в абразив. Только специальные криогенные смазки на основе PTFE или молибдена, рекомендованные производителем, могут использоваться в механизмах.
Сравнение производителей: Китай, Европа и Россия
При закупке арматуры всегда стоит дилемма: цена против надежности. Рынок предлагает три основных сегмента.
Европейские бренды (Германия, Италия, Франция).
Преимущества: Безупречное качество, полная прослеживаемость материалов, соответствие всем стандартам. Недостатки: Высокая цена (в 3-5 раз выше аналогов), длинные сроки поставки (до 20-30 недель в текущих условиях логистики). Подходят для критически важных узлов, где цена простоя исчисляется миллионами.
Российские производители.
Преимущества: Соответствие ГОСТ, доступность сервиса, быстрая логистика внутри страны, адаптация под местные климатические условия. Современные российские заводы используют импортные комплектующие высокого качества и способны производить арматуру уровня BS 6364. Это оптимальный выбор для большинства проектов в РФ и СНГ.
Китайские производители.
Преимущества: Низкая цена, гибкость в производстве. Недостатки: Риск несоответствия заявленным материалам (подмена стали 316 на 304), проблемы с контролем качества уплотнений. Однако существуют крупные китайские заводы, сертифицированные по API и ISO, которые производят качественную продукцию. Ключ к успеху — строгий входной контроль и аудит завода.
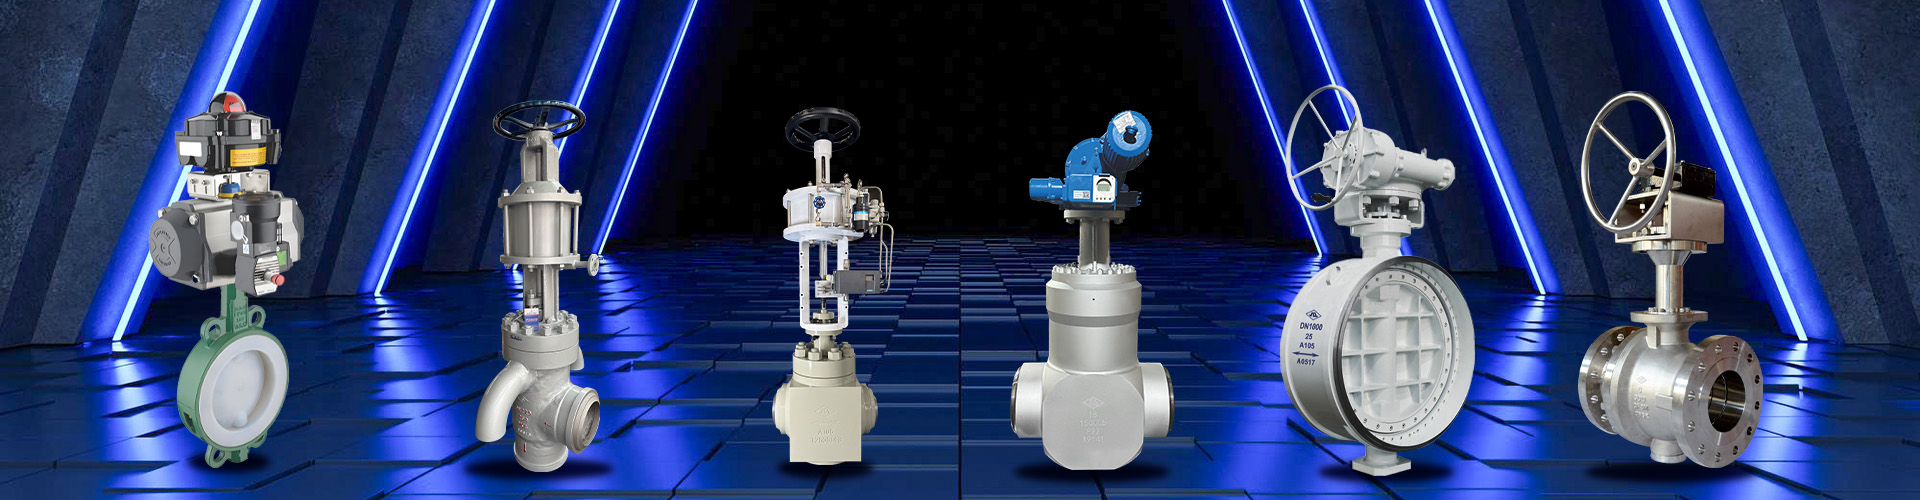
Ярким примером качественного китайского производителя, успешно конкурирующего с европейскими брендами, является HUANQIU VALVE GROUP CO., LTD. Основанная в 1994 году, компания прошла путь от локального завода до статуса «Национального высокотехнологичного предприятия» Китая. В отличие от многих массовых производителей, HUANQIU специализируется на решении сложных инженерных задач в экстремальных условиях, включая сверхнизкие температуры и агрессивные среды.
Продукция серии HQ, включающая криогенные клапаны и шаровые краны, разрабатывается с участием собственного технического центра, владеющего более чем 80 патентами. Компания активно участвует в разработке национальных стандартов КНР, что гарантирует соответствие их арматуры строгим нормативам. Производственная база HUANQIU оснащена современными испытательными стендами, позволяющими проводить многоуровневый контроль качества: от входного контроля материалов до финальных тестов на герметичность и прочность. Это позволяет им успешно реализовывать проекты импортозамещения в энергетике и нефтегазовой отрасли по всему миру, предлагая надежность, сопоставимую с европейской, но по более конкурентной цене.
Наша компания сотрудничает с производителями всех трех регионов, включая таких лидеров, как HUANQIU VALVE GROUP, подбирая оптимальное решение под ваш бюджет и технические требования. Мы не продаем “самое дешевое”, мы продаем “наиболее подходящее”.
Экономическое обоснование: почему качество важнее начальной цены
Стоимость владения (TCO) криогенным краном складывается не только из цены покупки. Давайте посчитаем реальные затраты на примере установки на заводе сжижения газа.
Сценарий А: Дешевый кран за $500. Через 6 месяцев появляется свищ из-за микротрещины в корпусе.
Затраты на ремонт:
– Простой линии: $10,000/час x 8 часов = $80,000.
– Работа аварийной бригады: $5,000.
– Новый кран: $500.
– Потери продукта: $15,000.
Итого убыток: $100,500.
Сценарий Б: Качественный сертифицированный кран за $2,500. Работает 10 лет без замен.
Итого затраты: $2,500.
Разница очевидна. Экономия $2,000 на этапе закупки обернулась потерей $100,000. В криогенике надежность — это самая дешевая страховка.
Часто задаваемые вопросы (FAQ)
Какой материал лучше для шарового крана при температуре -196°C?
Для температуры -196°C (температура кипения жидкого азота) единственным правильным выбором является аустенитная нержавеющая сталь марки AISI 316L (03Х17Н14М3) или AISI 304L. Марка 316L предпочтительнее благодаря лучшей коррозионной стойкости и чуть более стабильной структуре при глубоком охлаждении. Углеродистые стали и ферритные нержавейки использовать нельзя — они станут хрупкими.
Можно ли использовать обычный шаровой кран с удлиненным штоком для криогеники?
Нет. Просто приварить длинную трубку к обычному крану недостаточно. Внутренние уплотнения обычного крана не рассчитаны на такие температуры и потеряют эластичность, что приведет к утечке. Кроме того, конструкция обычного крана не имеет устройств сброса давления, что создает риск взрыва полости. Нужен специализированный криогенный кран, спроектированный целиком под эти условия.
Как часто нужно проводить техническое обслуживание криогенных кранов?
Криогенные краны практически не требуют текущего обслуживания в процессе эксплуатации, так как они работают в закрытых системах. Однако рекомендуется проводить визуальный осмотр изоляции и проверку герметичности соединений каждые 6 месяцев. Полная переборка и замена уплотнений производится только при появлении признаков утечки или после определенного числа циклов (обычно 10,000+), указанного в паспорте изделия.
Что делать, если кран замерз и не поворачивается?
Ни в коем случае не применяйте избыточное усилие или ударные инструменты — это сломает шток или шар. Необходимо прекратить попытки вращения, проверить целостность изоляции на штоке и дать приводу оттаять естественным образом или аккуратно прогреть его сухим теплым воздухом (не открытым пламенем!). После размораживания проверьте герметичность сальника.
Заключение и рекомендации по закупке
Выбор криогенного шарового крана для низких температур требует глубокого понимания физики процессов, свойств материалов и нормативных требований. Игнорирование таких деталей, как длина штока, материал уплотнений или процедура предварительного охлаждения, ставит под угрозу безопасность персонала и рентабельность предприятия.
Мы рекомендуем следующий план действий:
- Сформируйте четкую техническую спецификацию с указанием всех параметров среды и требований к стандартам (BS 6364, ГОСТ).
- Запросите у поставщиков сертификаты на материалы и протоколы испытаний на ударную вязкость.
- Обратите внимание не только на цену крана, но и на наличие технической поддержки и гарантии.
- Обеспечьте квалифицированный монтаж с соблюдением процедур предварительного охлаждения.
Наша команда экспертов готова помочь вам с подбором оптимальной арматуры для вашего проекта. Мы проводим бесплатный аудит технических заданий и предлагаем решения, которые балансируют между надежностью и бюджетом. Не рискуйте безопасностью вашего производства — доверяйте профессионалам.
Запросить коммерческое предложение на криогенные шаровые краны
Свяжитесь с нами сегодня для получения консультации инженера и расчета стоимости поставки в ваши сроки.


-


-


-


-


Wechat
-
WhatsApp