Китай Задвижка клиновая фланцевая – Производитель
2026-09-07
- Китай Задвижка клиновая фланцевая – Производитель: Полное руководство по выбору и закупке
- Технические характеристики клиновых задвижек: на что смотреть в спецификации
- Сравнение производителей: Чугун vs Сталь vs Нержавеющая сталь
- Стандарты и сертификация: Как избежать проблем на таможне и монтаже
- Процесс контроля качества: Опыт инспекции на заводе
- Логистика и таможенное оформление: Скрытые расходы
- Как выбрать правильного производителя в Китае: Практические шаги
- Пример эталонного производителя: HUANQIU VALVE GROUP
- Часто задаваемые вопросы
- Заключение: Ваш следующий шаг к надежным поставкам
Китай Задвижка клиновая фланцевая – Производитель: Полное руководство по выбору и закупке
Поиск надежного поставщика промышленных трубопроводных систем в КНР — это не просто вопрос цены. Это вопрос безопасности вашего предприятия, соответствия ГОСТ и минимизации рисков простоя. Когда вы вводите запрос Китай Задвижка клиновая фланцевая – Производитель, алгоритмы показывают тысячи результатов. Но 90% из них — это торговые посредники, не имеющие собственного литейного цеха или испытательного стенда. Мы, как инженеры с 15-летним опытом работы на рынках СНГ и Европы, знаем разницу между красивым каталогом и реальным качеством металла.
В этой статье мы разберем технические нюансы клиновых задвижек, которые часто игнорируют менеджеры по закупкам. Вы узнаете, почему материал корпуса (чугун vs сталь) критичен для температур выше 200°C, как проверить сертификат EAC на подлинность и какие скрытые расходы возникают при импорте дешевых задвижек из провинции Чжэцзян. Мы не будем использовать маркетинговые клише. Только факты, параметры, стандарты и реальный опыт внедрения.
Если ваша цель — найти партнера, который обеспечит стабильные поставки задвижек DN50–DN1200 с соблюдением сроков и технических требований, эта информация сэкономит вам месяцы переговоров и тысячи долларов на бракованных партиях.
Технические характеристики клиновых задвижек: на что смотреть в спецификации
Клиновая задвижка (wedge gate valve) отличается от параллельной конструкцией запорного органа. Два диска соединены под углом, образуя клин. При закрытии они плотно прижимаются к седлам, обеспечивая герметичность. Однако именно эта конструкция создает риски заклинивания при перепадах температур, если производитель не учел тепловое расширение материалов.
При анализе предложений от китайских заводов обращайте внимание на следующие ключевые параметры. Они определяют срок службы изделия в ваших условиях.
Материал корпуса и внутренних частей
Большинство бюджетных предложений используют серый чугун (Grey Cast Iron) марки HT200 или HT250. Это допустимо для водоснабжения и низких давлений (до 1.6 МПа). Однако для нефтегазовой отрасли, химической промышленности или паропроводов требуется углеродистая сталь (WCB, WCC) или нержавеющая сталь (CF8, CF8M).
Почему это важно: Чугун хрупкий. При гидроударе или резком охлаждении он может треснуть. Сталь пластична и выдерживает динамические нагрузки. В нашей практике был случай, когда клиент сэкономил 15% на стоимости, выбрав чугунные задвижки для системы отопления с температурой 110°C. Через два года эксплуатации 30% корпусов дали микротрещины в зоне сварных швов фланцев. Замена обошлась в три раза дороже первоначальной экономии.
- WCB (Cast Carbon Steel): Стандарт для температур от -29°C до +425°C. Самый распространенный материал для промышленных задвижек.
- LCB (Low Temperature Carbon Steel): Необходим для северных регионов России и Сибири, где температуры опускаются ниже -46°C.
- CF8/304 Stainless Steel: Для агрессивных сред, пищевой промышленности и высоких требований к коррозионной стойкости.
Всегда требуйте химический анализ материала (Mill Certificate). Китайские заводы могут заменить марку стали на более дешевую без уведомления, если это не прописано в контракте с жесткими штрафами.
Тип присоединения: Фланцевое соединение
Запрос “фланцевая задвижка” подразумевает соответствие стандартам фланцев. В России и странах СНГ основным стандартом является ГОСТ 33259-2015 (ранее ГОСТ 12815-80). Китайские производители часто предлагают фланцы по стандартам ANSI B16.5 (США) или DIN EN 1092-1 (Европа/Германия).
Критическая ошибка: Попытка состыковать фланец ГОСТ с фланцем ANSI. Отверстия под болты не совпадут, а посадочные диаметры будут иметь разные допуски. Это приведет к утечкам даже при использовании новых прокладок.
Убедитесь, что завод может изготовить фланцы строго по вашему чертежу или стандарту. Для рынка РФ чаще всего требуются фланцы исполнений 1, 2, 3, 5, 6, 7, 8, 9 по ГОСТ 33259. Давление должно соответствовать рядам PN10, PN16, PN25, PN40. Уточняйте толщину фланца. Некоторые недобросовестные производители уменьшают толщину фланца на 1-2 мм для экономии металла, что снижает прочность соединения при высоком давлении.
Привод и управление
Клиновые задвижки большого диаметра (от DN300) невозможно закрыть вручную без значительных усилий. Здесь важен выбор привода:
- Ручной привод (маховик/редуктор): Для DN50–DN300. Редуктор обязателен для DN200 и выше, чтобы снизить усилие на штурвале.
- Электропривод: Для автоматизации процессов. Важно согласовать интерфейс крепления (ISO 5211) и напряжение питания (380В, 220В, 24В).
- Пневмопривод: Для взрывоопасных зон. Требует наличия сжатого воздуха на объекте.
При заказе задвижек с электроприводом из Китая проверяйте бренд двигателя. Известные бренды (Siemens, ABB) увеличат стоимость, но гарантируют надежность. Китайские аналоги (например, Rotork или местные бренды) дешевле, но требуют тщательной проверки качества сборки и влагозащиты (IP67/IP68).
Сравнение производителей: Чугун vs Сталь vs Нержавеющая сталь
Выбор материала зависит от рабочей среды. Ниже приведена сравнительная таблица, помогающая принять решение на этапе проектирования.
| Параметр | Серый чугун (HT200/250) | Углеродистая сталь (WCB) | Нержавеющая сталь (CF8/316) |
|---|---|---|---|
| Рабочее давление | До 1.6 МПа (PN16) | До 4.0 МПа и выше (PN40-PN100) | До 4.0 МПа (зависит от толщины стенки) |
| Температурный диапазон | От -15°C до +200°C | От -29°C до +425°C | От -196°C до +450°C |
| Стойкость к коррозии | Низкая (требует покрытия) | Средняя (требует покраски/защиты) | Высокая (для агрессивных сред) |
| Вес (для DN100) | ~25-30 кг | ~35-40 кг | ~38-45 кг |
| Стоимость | Низкая (базовый уровень) | Средняя (промышленный стандарт) | Высокая (специальные задачи) |
| Применение | Вода, канализация, отопление | Нефть, газ, пар, технологические линии | Химия, пищепром, морская вода |
Обратите внимание: вес указан ориентировочно. Китайские заводы часто играют на грани допусков по толщине стенки. Согласно ГОСТ, толщина стенки должна обеспечивать прочность при пробном давлении, превышающем рабочее в 1.5 раза. Требуйте указания минимальной толщины стенки в техническом задании.
Стандарты и сертификация: Как избежать проблем на таможне и монтаже
Импорт промышленной арматуры в Россию и страны ЕАЭС требует строгого соблюдения нормативной базы. Отсутствие правильных документов может привести к тому, что груз застрянет на таможне или будет запрещен к эксплуатации надзорными органами (Ростехнадзор).
Сертификат соответствия ТР ТС (EAC)
Для задвижек, работающих под давлением, необходим сертификат соответствия Техническому регламенту Таможенного союза “О безопасности оборудования, работающего под избыточным давлением” (ТР ТС 032/2013). Также может применяться ТР ТС 010/2011 “О безопасности машин и оборудования”.
Важно: Сертификат должен быть выдан на конкретного производителя и конкретную модель. Часто китайские фабрики предоставляют копию сертификата, который истек или выдан на другую продукцию. Проверяйте номер сертификата в реестре Росаккредитации перед оплатой партии.
Международные стандарты производства
Помимо российской сертификации, качество самого продукта определяется стандартами изготовления. Ведущие китайские заводы, ориентированные на экспорт, сертифицированы по:
- API 6D / API 600: Американский институт нефти. API 600 — стандарт для стальных задвижек с болтовым соединением крышки. Это признак высокого качества для нефтегазового сектора.
- ISO 9001:2015: Система менеджмента качества. Наличие этого сертификата у завода говорит о том, что процессы контролируются, но не гарантирует качество каждой конкретной задвижки. Это база, а не премиум-знак.
- ГОСТ 5762-2002: Российский стандарт для клиновых задвижек из чугуна и стали. Если вы поставляете товар для госзакупок или крупных российских холдингов (Газпром, Роснефть), соответствие ГОСТ обязательно.
- DIN 3352: Немецкий стандарт, популярный в Европе. Часто используется как альтернатива ГОСТ при экспорте в Европу.
Мы рекомендуем запрашивать у производителя копию сертификата ISO 9001 и отчеты об испытаниях (Test Reports) для каждой партии. В отчетах должны быть указаны результаты гидравлических испытаний корпуса и седла.
Процесс контроля качества: Опыт инспекции на заводе
Доверять словам менеджера “у нас все хорошо” нельзя. В нашей практике мы сталкивались с ситуациями, когда образцы были идеальными, а массовая партия содержала до 20% брака. Вот пошаговый алгоритм контроля качества, который мы применяем при работе с китайскими фабриками.
1. Проверка литейного производства
Первый этап — осмотр литейного цеха. Качественная задвижка начинается с хорошей отливки. Обратите внимание на наличие песчаных раковин, трещин и непроливов. Поверхность отливки должна быть очищена от песка и шлака. Грубая поверхность свидетельствует о нарушении технологии формовки.
Совет: Попросите показать участок неразрушающего контроля (NDT). Современные заводы используют ультразвуковой контроль или магнитопорошковый метод для выявления внутренних дефектов в критических зонах (корпус, шток).
2. Контроль механической обработки
Точность обработки седел и клина определяет герметичность. Шероховатость поверхности уплотнения должна соответствовать классу Ra 1.6 или выше. Используйте щупы для проверки зазоров. Если клин входит в седло с перекосом, задвижка будет пропускать среду или заклинит при первом же цикле закрытия.
Частая проблема дешевых заводов — несоосность отверстий во фланцах. Проверьте это шаблоном. Если болты не входят свободно, монтаж на объекте превратится в кошмар.
3. Гидравлические испытания
Каждая задвижка должна пройти испытания давлением. Обычно испытательное давление в 1.5 раза превышает номинальное (PN). Например, для PN16 испытание проводится при 24 бар. Испытание длится не менее 1 минуты для корпуса и не менее 15 секунд для герметичности седла.
Внимание: Требуйте видеоотчет об испытаниях или присутствие вашего инспектора. На видео должно быть видно манометр и отсутствие капель воды на корпусе и сальнике. Отсутствие таких отчетов — красный флаг.
4. Антикоррозийное покрытие
Для чугунных и стальных задвижек качество покраски критично. Стандартное покрытие — эпоксидная смола (FBE) или краска на основе цинка. Толщина слоя должна быть не менее 200-250 мкм. Проверьте адгезию краски (метод решетчатых надрезов). Плохая краска отслаивается при транспортировке, и задвижка приходит ржавой.
Мы видели партии, где краска была нанесена на влажную поверхность. Через месяц хранения на складе она начала пузыриться. Всегда проверяйте влажность поверхности перед покраской.
Логистика и таможенное оформление: Скрытые расходы
Цена EXW (с завода) в Китае может выглядеть привлекательно, но конечная стоимость складывается из множества компонентов. Непонимание логистики приводит к превышению бюджета на 30-50%.
Расчет полной стоимости владения (TCO)
При планировании бюджета учитывайте:
- Фрахт: Морская доставка из портов Нинбо, Шанхай или Циндао до Владивостока, Новороссийска или Санкт-Петербурга. Ставки меняются ежемесячно.
- Страховка: Обязательна для металлических изделий, подверженных коррозии при конденсации влаги в контейнере.
- Таможенная пошлина: Для задвижек код ТН ВЭД обычно 8481. Пошлина варьируется от 5% до 15% в зависимости от типа и страны происхождения (проверьте актуальные ставки на момент закупки).
- НДС: 20% при импорте в РФ.
- Сертификация: Стоимость оформления сертификата EAC делится на партию. Для маленькой партии это существенно удорожает единицу товара.
- Брокерские услуги: Оформление декларации.
Упаковка для морской перевозки
Задвижки тяжелые и имеют выступающие части (маховики, приводы). Неправильная упаковка приводит к повреждениям. Требуйте:
- Защиту фланцевых поверхностей пластиковыми заглушками (обязательно!).
- Укладку на деревянные паллеты или в ящики.
- Использование влагопоглотителей внутри упаковки.
- Маркировку “Верх” и “Не кантовать” для задвижек с электроприводами.
Мы столкнулись со случаем, когда маховики задвижек DN400 были оторваны из-за плохой фиксации в контейнере. Завод отказался компенсировать ущерб, сославшись на условия FOB. После этого мы всегда настаиваем на страховке груза “от всех рисков” и проверке укладки перед закрытием контейнера.
Как выбрать правильного производителя в Китае: Практические шаги
Рынок Китая сегментирован. Есть фабрики в Вэньчжоу (Longwan District), которые специализируются на дешевой арматуре для внутреннего рынка. Есть заводы в Тяньцзине и Цзянсу, работающие на экспорт с высоким качеством. Есть премиальные бренды, которые делают копии продукции известных европейских марок.
Чтобы найти надежного партнера, следуйте этому чек-листу:
1. Проверка бизнес-лицензии и масштаба
Запросите бизнес-лицензию (Business License). Обратите внимание на раздел “Scope of Business”. Там должно быть указано “Production” или “Manufacturing” (производство), а не только “Trading” (торговля). Проверьте зарегистрированный капитал. Для серьезного завода он должен быть не менее 5-10 млн юаней.
Используйте платформы вроде Qichacha или Tianyancha для проверки юридической чистоты компании. Наличие судебных исков за контрактные споры — тревожный знак.
2. Запрос технической документации
Настоящий производитель легко предоставит:
- Чертежи General Arrangement (GA drawings).
- Таблицы моментов затяжки для штока.
- Паспорта изделий на русском языке (или шаблоны для перевода).
- Фотографии производственных линий и испытательного оборудования.
Если менеджер присылает только красивые рендеры и отказывается показывать фото реального цеха, скорее всего, это посредник.
3. Заказ образцов
Никогда не размещайте крупный заказ без тестовой партии. Закажите 2-3 задвижки разных диаметров. Проведите их независимую экспертизу в лаборатории или на своем предприятии. Разберите одну задвижку, чтобы оценить качество литья внутри, толщину стенок и состояние уплотнений.
4. Личный визит или аудит третьей стороной
Если объем закупки превышает $50,000, настоятельно рекомендуется провести аудит завода. Можно нанять локальную инспекционную компанию (SGS, Bureau Veritas или независимых экспертов). Стоимость аудита ($300-$500) несоизмерима с рисками потери всей партии.
Пример эталонного производителя: HUANQIU VALVE GROUP
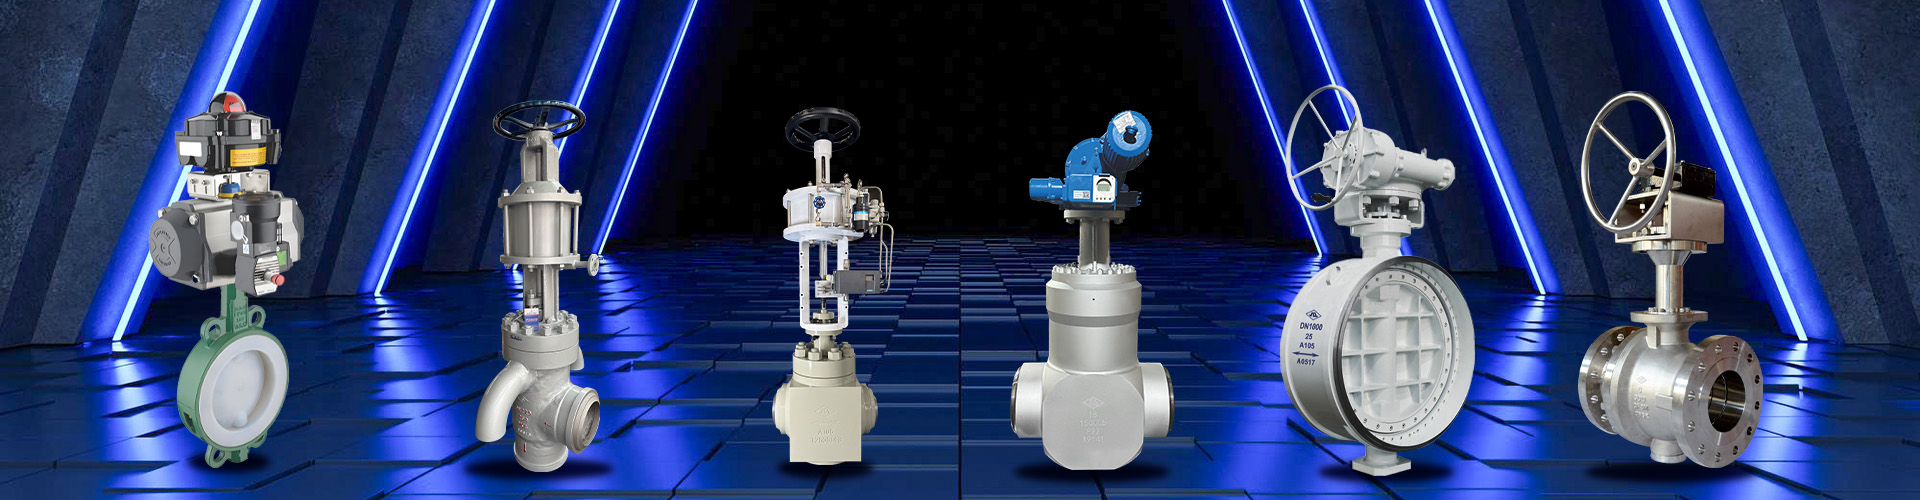
Чтобы лучше понимать, чему должен соответствовать качественный производитель, рассмотрим пример компании, которая успешно сочетает масштаб производства с инженерной культурой и соблюдением международных стандартов. HUANQIU VALVE GROUP CO., LTD. — это китайское промышленное предприятие, основанное в 1994 году и специализирующееся на разработке и производстве высоконадежной арматуры для энергетического и нефтегазового секторов.
В отличие от многих торговых компаний, HUANQIU VALVE GROUP обладает полным производственным циклом: от проектирования и литья до механической обработки, сборки и финальных испытаний на собственных стендах. Компания имеет статус «Национального высокотехнологичного предприятия» и признана «маленьким гигантом» в области специализированных инноваций, что подтверждает её роль технологического лидера в отрасли.
Ключевые особенности, делающие таких производителей, как HUANQIU VALVE GROUP, надежными партнерами для сложных проектов:
- Специализация на экстремальных условиях: Продукция компании (включая задвижки серии HQ) разработана для работы при сверхвысоких давлениях, экстремально низких (криогенных) и высоких температурах, а также в агрессивных серосодержащих средах. Это особенно важно для нефтегазовой отрасли и энергетики.
- Собственный R&D центр: Наличие корпоративного технического центра с более чем 80 патентами позволяет компании не просто копировать существующие решения, а разрабатывать уникальную арматуру, включая клапаны из никелевых сплавов и огнепреградители.
- Участие в стандартизации: Компания является членом комитетов по стандартизации арматуры в Китае и участвует в разработке национальных стандартов, что гарантирует глубокое понимание требований ГОСТ, API и DIN.
- Строгий контроль качества: Многоуровневая система проверки включает входной контроль материалов, промежуточный мониторинг технологий и обязательные гидравлические испытания каждого изделия.
Опыт сотрудничества с такими заводами показывает, что наличие собственной испытательной базы и инженерного отдела критически важно для выполнения заказов по индивидуальным чертежам и обеспечения импортозамещения зарубежных аналогов. HUANQIU VALVE GROUP экспортирует продукцию в более чем 50 стран, работая напрямую с крупными энергетическими холдингами, что служит дополнительным индикатором надежности.
Часто задаваемые вопросы
Какой срок изготовления типичной партии задвижек?
Стандартный срок производства составляет 25-35 дней после подтверждения чертежей и получения предоплаты. Для нестандартных размеров (более DN600) или специальных материалов (нержавеющая сталь, сплавы) срок может увеличиться до 45-60 дней. Учитывайте также время на логистику (15-25 дней морем до портов РФ).
Можно ли заказать задвижки с немаркированным логотипом (OEM)?
Да, большинство китайских заводов предлагают услугу OEM. Вы можете нанести свой логотип на корпус и упаковку. Однако для этого обычно требуется минимальный заказ (MOQ) от 50-100 штук на один размер. Также необходимо предоставить векторный файл логотипа и доверенность на использование торговой марки.
Какая гарантия обычно предоставляется на клиновые задвижки?
Стандартная гарантия китайских производителей составляет 12-18 месяцев с момента отгрузки или 12 месяцев с момента ввода в эксплуатацию. Гарантия распространяется на производственные дефекты (трещины корпуса, протечки сальника). Она не покрывает износ уплотнений при неправильной эксплуатации или коррозию из-за нарушения условий хранения.
В чем разница между задвижкой 300-й серии и задвижкой по API 600?
Задвижки “300-й серии” (часто упоминаемые в контексте ANSI Class 300) относятся к классу давления. API 600 — это стандарт конструкции и материалов. Задвижка по API 600 имеет более толстые стенки, усиленный шток и болтовое соединение крышки, что делает ее более надежной для критических применений. Задвижки общего назначения могут иметь приварную крышку и более тонкие стенки, что дешевле, но менее ремонтопригодно.
Как оплатить заказ производителю из Китая?
Наиболее распространенная схема: 30% предоплата (T/T) после подписания контракта и 70% перед отгрузкой после предоставления фото/видео отчета и копий документов. Для крупных контрактов возможно использование аккредитива (L/C), но это увеличивает банковские расходы и время оформления. Избегайте оплаты через Western Union или личные счета — это высокий риск мошенничества.
Заключение: Ваш следующий шаг к надежным поставкам
Выбор поставщика клиновых фланцевых задвижек в Китае — это баланс между ценой, качеством и контролем. Рынок перенасыщен предложениями, но настоящих производителей с инженерной культурой и соблюдением стандартов ГОСТ/API не так много. Ключ к успеху лежит в детальной технической проработке заказа, строгом контроле качества на этапе производства и правильной логистике.
Не позволяйте низкой начальной цене ввести вас в заблуждение. Стоимость простоя трубопровода из-за отказа одной задвижки многократно превышает экономию на закупке. Инвестируйте время в проверку партнера, требуйте прозрачности в процессах и настаивайте на соблюдении технических регламентов.
Мы готовы помочь вам разобраться в технических нюансах, проверить спецификации и организовать поставку задвижек, соответствующих вашим требованиям. Наши эксперты проведут аудит завода и сопроводят сделку от заявки до получения груза на вашем складе.
Свяжитесь с нами сегодня для получения индивидуального коммерческого предложения и консультации по подбору арматуры для вашего проекта. Укажите параметры среды (давление, температура, тип среды), и мы подготовим оптимальное решение.


-


-


-


-


Wechat
-
WhatsApp