Высокотемпературный шаровая задвижка для нефтегаза
2026-09-10
- Высокотемпературная шаровая задвижка для нефтегаза: критерии выбора и технические нюансы
- Конструктивные особенности и принцип работы в экстремальных условиях
- Материаловедение: выбор сплавов для корпуса и внутренних элементов
- Стандарты и сертификация: соответствие требованиям рынка РФ и СНГ
- Типичные ошибки при выборе и эксплуатации
- Сравнение производителей: Китай, Россия, Европа
- Процедура закупки и проверки качества
- Часто задаваемые вопросы
- Заключение и рекомендации
Высокотемпературная шаровая задвижка для нефтегаза: критерии выбора и технические нюансы
Выбор запорной арматуры для магистральных трубопроводов и технологических установок нефтегазовой отрасли — это не просто вопрос закупки оборудования, а задача обеспечения непрерывности производственного цикла. Высокотемпературная шаровая задвижка для нефтегаза работает в экстремальных условиях: давление может достигать 40 МПа, а температура среды колебаться от -60°C до +600°C. В таких режимах стандартные решения из углеродистой стали с резиновыми уплотнениями неизбежно выходят из строя, что ведет к аварийным остановкам и финансовым потерям.
В нашей практике мы неоднократно сталкивались с ситуациями, когда предприятия пытались сэкономить на материалах седловых уплотнений или конструкции корпуса. Результат был предсказуемым: утечки через шток или заклинивание шарового затвора уже через 3-4 месяца эксплуатации. Эта статья основана на реальном опыте поставки и сервисного обслуживания арматуры для проектов в Сибири, на Ближнем Востоке и в Центральной Азии. Мы разберем, почему определенные сплавы выдерживают термические удары, как правильно интерпретировать сертификаты EAC и API, и какие параметры действительно влияют на срок службы задвижки в высокотемпературных средах.
Если вы инженер-проектировщик или специалист по закупкам, ваша цель — найти баланс между стоимостью владения (TCO) и надежностью. Дешевая задвижка может стоить компании миллионы рублей в виде штрафов за экологические нарушения или простоя установки. Поэтому далее мы подробно рассмотрим конструктивные особенности, материалы и критерии приемки, которые отличают качественную промышленную арматуру от компромиссных решений.
Конструктивные особенности и принцип работы в экстремальных условиях
Шаровая задвижка (часто называемая шаровым краном в общей терминологии, но в контексте крупных диаметров и давлений корректнее использовать термин “задвижка” или “кран полнопроходной”) для высоких температур имеет фундаментальные отличия от стандартной водопроводной арматуры. Основной элемент — шаровой затвор — должен сохранять геометрическую точность даже при тепловом расширении корпуса. Малейшая деформация приводит к потере герметичности или невозможности провернуть шар.
Ключевой проблемой высокотемпературных сред является неравномерное тепловое расширение материалов. Корпус, шар и штоки могут быть изготовлены из разных сплавов с разным коэффициентом линейного расширения. При нагреве до 300-400°C зазоры, рассчитанные для комнатной температуры, исчезают или, наоборот, становятся критически большими. Производители решают эту проблему двумя путями: использованием компенсационных пружин в седловых узлах или применением материалов с близкими коэффициентами расширения.
Важно понимать разницу между конструкциями с плавающим шаром и шаром на опорах (trunnion mounted). Для диаметров свыше DN 100 и давлений выше PN 40 в нефтегазе практически всегда используются задвижки на опорах. Шар жестко закреплен на верхней и нижней цапфе, а седла поджимаются к шару давлением среды. Это снижает крутящий момент, необходимый для открытия/закрытия, и позволяет использовать более компактные приводы. В высокотемпературном исполнении конструкция трюнионного типа предпочтительнее, так как она лучше компенсирует термические деформации корпуса.
Еще один критический узел — сальниковое уплотнение штока. Именно здесь чаще всего происходят утечки. В высокотемпературных задвижках используется система “живая нагрузка” (live-loaded stuffing box), где пакет графитовых колец постоянно поджимается пружинами. Графит способен работать при температурах до +500°C и выше, не теряя эластичности, в отличие от PTFE (тефлона), который начинает деградировать уже при +260°C. Мы рекомендуем обращать внимание на наличие инжекционных ниппелей для экстренной закачки уплотнительной смазки или графита без остановки процесса.
Практический совет: При заказе всегда уточняйте тип соединения шара со штоком. В дешевых моделях используется шпонка, которая может срезаться при гидравлическом ударе. В качественной высокотемпературной арматуре применяется профильное соединение или штифт из высокопрочной стали, рассчитанный на двойной запас прочности относительно максимального крутящего момента.
Материаловедение: выбор сплавов для корпуса и внутренних элементов
Материал исполнения — это первый фильтр при выборе арматуры. Для нефтегазового сектора стандартным материалом корпуса является углеродистая сталь ASTM A216 WCB (аналог российской стали 25Л или 20ГЛ). Однако для высокотемпературных применений (>425°C) углеродистая сталь подвергается графитизации — процессу, при котором карбиды железа распадаются на железо и графит, что резко снижает прочность металла. Поэтому для температур выше 425°C необходимо использовать легированные стали.
Нержавеющие стали серии 300 (CF8M, аналог 12Х18Н10Т) применяются для коррозионно-активных сред, но их предел рабочей температуры обычно ограничен 550°C из-за риска межкристаллитной коррозии и снижения механических свойств. Для сверхвысоких температур (до 600-650°C) и высоких давлений оптимальным выбором являются хромомолибденовые стали, такие как ASTM A217 WC6 (15Х5М) или WC9 (12Х2МФС). Эти сплавы сохраняют высокую прочность и устойчивость к ползучести (creep resistance) при длительном нагреве.
| Материал корпуса | Аналог ГОСТ/ТУ | Рабочая температура (макс) | Применение |
|---|---|---|---|
| ASTM A216 WCB | 25Л, 20ГЛ | +425°C | Нефтепроводы, газопроводы общего назначения |
| ASTM A217 WC6 | 15Х5М, 12Х5М | +550°C | Установки крекинга, печи нагрева, паропроводы |
| ASTM A217 WC9 | 12Х2МФС | +590°C | Энергетика, высокотемпературные сепараторы |
| Inconel 625 / Hastelloy C | Спецсплавы | +800°C+ | Агрессивные химические среды, сероводород |
Материал шарового затвора также требует особого внимания. Шар должен быть тверже, чем седло, чтобы обеспечивать герметичность, но не настолько твердым, чтобы вызывать абразивный износ уплотнений. Стандартное решение — шар из нержавеющей стали 12Х18Н10Т с наплавкой твердого сплава (например, Stellite 6 или Colmonoy) на рабочую поверхность. Наплавка обеспечивает износостойкость и коррозионную стойкость. Толщина наплавки должна составлять не менее 1.5-2 мм, что подлежит обязательному ультразвуковому контролю.
Для седловых уплотнений в высокотемпературных задвижках резина и стандартные полимеры исключены. Используются следующие материалы:
- Графит (Flexigraphite): Работает до +600°C в окислительной среде и до +3000°C в восстановительной. Обладает отличными самосмазывающими свойствами. Минус — хрупкость при монтаже.
- PCTFE (Полихлортрифторэтилен): Более термостойкий аналог PTFE, выдерживает до +200-250°C. Используется для средних температур.
- PEEK (Полиэфирэфиркетон): Высокопрочный полимер, работающий до +260°C. Устойчив к гидролизу и многим химикатам.
- Металл-по-металлу: Для экстремальных условий (выше 600°C) используются металлические седла с пружинным поджатием. Герметичность класса А (по ГОСТ 9544) достигается за счет высокой точности шлифовки поверхностей.
Один из наших клиентов столкнулся с проблемой быстрого износа седел на установке пиролиза. Изначально были установлены задвижки с уплотнениями из PTFE, несмотря на рабочую температуру 300°C. Через два месяца произошла массовая утечка. Замена на графитовые уплотнения с металлическими пружинными держателями решила проблему, и арматура работает без замен уже 4 года. Этот случай подчеркивает важность соответствия материала уплотнения реальной, а не номинальной температуре процесса.
Стандарты и сертификация: соответствие требованиям рынка РФ и СНГ
Поставка арматуры на объекты нефтегазовой отрасли строго регламентирована. Наличие правильных сертификатов — это не бюрократия, а гарантия того, что оборудование прошло необходимые испытания. Для рынка России и стран ЕАЭС ключевым документом является сертификат соответствия ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 032/2013 “О безопасности оборудования, работающего под избыточным давлением”.
Маркировка EAC на корпусе задвижки обязательна. Однако многие поставщики предоставляют только декларацию соответствия, которая оформляется самим производителем. Для критически важных узлов (категория опасности 1 и 2 по ТР ТС 032) требуется именно сертификат, выданный аккредитованным органом после испытаний образцов. При запросе коммерческого предложения всегда уточняйте категорию оборудования и тип документа.
Помимо местных стандартов, нефтегазовые компании часто требуют соответствия международным нормам, особенно если проект финансируется международными консорциумами или использует технологии западных лицензиаров:
- API 6D / API 6A: Американский институт нефти. API 6D регламентирует требования к трубопроводной арматуре, а API 6A — к устьевой арматуре для скважин. Сертификация API подразумевает регулярный аудит производства. Наличие монограммы API на изделии — знак высшего качества.
- ГОСТ Р 54808-2011: Российский стандарт, определяющий классы герметичности затворов. Для высокотемпературных задвижек обычно требуется класс “А” (полная герметичность) или “В”.
- ISO 9001:2015: Система менеджмента качества производителя. Это базовый requirement, но он не гарантирует качество конкретного изделия, лишь стабильность процессов.
- NACE MR0175 / ISO 15156: Стандарт по устойчивости материалов к сульфидному растрескиванию под напряжением (SSC). Критически важен для сред, содержащих сероводород (H2S), что часто встречается в нефтегазе. Материалы должны иметь твердость не более 22 HRC.
Мы советуем запрашивать у поставщика копии паспортов на плавку металла (Mill Certificate) для каждой партии корпусных деталей. В документе должны быть указаны результаты химического анализа и механических испытаний (предел текучести, предел прочности, ударная вязкость). Сравните эти данные с требованиями вашего технического задания. Расхождение даже в 5% по содержанию углерода или марганца может существенно снизить свариваемость и термостойкость детали.
Источник: ГОСТ Р 54808-2011 Арматура трубопроводная. Нормы герметичности затворов
Типичные ошибки при выборе и эксплуатации
Даже самая дорогая и сертифицированная задвижка может выйти из строя преждевременно, если она была неправильно подобрана или смонтирована. Ниже приведены наиболее частые ошибки, которые мы наблюдали в ходе сервисных выездов.
Ошибка 1: Игнорирование термоциклирования
Инженеры часто выбирают арматуру по максимальной температуре, но забывают о количестве циклов “нагрев-остывание”. Термические расширения и сжатия вызывают усталость материалов. Если процесс предполагает частые остановки и запуски (например, 1-2 раза в сутки), стандартные болтовые соединения корпуса могут ослабнуть. В таких случаях необходимо использовать задвижки с приварными крышками или специальными системами компенсации тепловой нагрузки на болты. Мы видели случаи, когда прокладки выгорали именно из-за потери предварительного натяга болтов после 50 циклов нагрева.
Ошибка 2: Неправильный выбор типа привода
Для высокотемпературных задвижек больших диаметров (DN 300 и выше) ручной привод (редуктор) часто оказывается недостаточным из-за возросшего трения в седлах и сальнике. Попытка открыть такую задвижку “силой” с помощью рычагов приводит к срезанию шпонки или деформации штока. Необходимо расчетным путем определять крутящий момент с запасом 20-30% и устанавливать пневмо- или электроприводы. Важно также учитывать, что при пожаре пластиковые ручки редукторов расплавятся, поэтому для систем пожарной безопасности требуются специальные огнестойкие приводы.
Ошибка 3: Отсутствие теплоизоляции и подогрева
Парадоксально, но для высокотемпературных задвижек иногда требуется обогрев. Это касается участков штока и верхнего фланца. Если среда остывает в этих зонах быстрее, чем в корпусе, могут образоваться отложения парафина или солей, которые заклинят шток. Кроме того, неправильный монтаж теплоизоляции (например, перекрытие дренажных отверстий или попадание влаги под изоляцию) вызывает коррозию внешнего корпуса. Используйте съемные чехлы для обслуживания сальникового узла без снятия всей изоляции.
Ошибка 4: Пренебрежение процедурой ввода в эксплуатацию
Перед первым открытием высокотемпературная задвижка должна быть прогрета вместе с трубопроводом. Резкая подача горячей среды в холодную арматуру вызывает термический шок, который может привести к трещинам в корпусе или деформации шара. Скорость нагрева не должна превышать 50-100°C в час (в зависимости от толщины стенки). Также необходимо выполнить несколько циклов полного открытия-закрытия на холодной системе для проверки хода, а затем повторить процедуру на рабочей температуре после выхода на режим.
Сравнение производителей: Китай, Россия, Европа
Рынок предлагает три основных сегмента поставщиков. Выбор зависит от бюджета проекта, сроков поставки и требований к локализации.
| Критерий | Китайские производители | Российские заводы | Европейские бренды |
|---|---|---|---|
| Цена | Низкая (на 30-50% ниже Европы) | Средняя | Высокая (премиум сегмент) |
| Сроки поставки | 4-8 недель + логистика | 6-12 недель (зависит от загрузки) | 12-20 недель |
| Качество материалов | Разброс. Требует строгого входного контроля. Топовые заводы сопоставимы с Европой. | Стабильное, соответствие ГОСТ | Высшее, строгий контроль |
| Сертификация | API, CE, EAC (у крупных заводов) | ЕАС, ГОСТ, Газсертификат | PED, API, ATEX |
| Сервис и запчасти | Сложности с гарантией, долгая доставка запчастей | Быстрая поддержка, наличие складов | Дорогой сервис, длинные сроки |
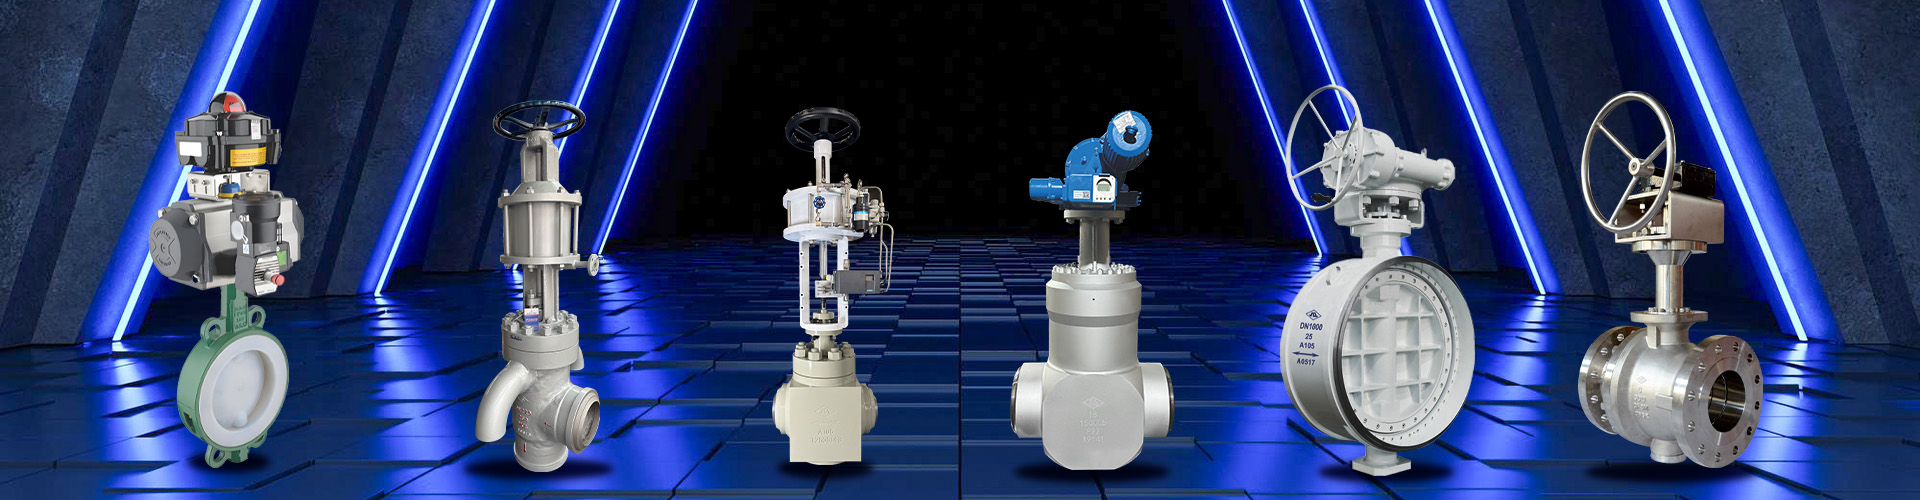
Китайские заводы уровня Tier-1 сегодня предлагают отличное соотношение цены и качества, активно инвестируя в литейное производство и станки с ЧПУ. Ярким примером такого подхода является HUANQIU VALVE GROUP CO., LTD. — компания, основанная в 1994 году и специализирующаяся на разработке высоконадёжной арматуры для экстремальных условий. Статус «Национального высокотехнологичного предприятия» и «маленького гиганта» в Китае подтверждает её роль технологического лидера. В отличие от многих посредников, HUANQIU VALVE GROUP обладает собственным провинциальным техническим центром с более чем 80 патентами и участвует в разработке национальных стандартов Китая, что гарантирует глубокое понимание инженерных задач.
Продукция HUANQIU, включая серию HQ, охватывает широкий спектр решений: от шаровых кранов с фиксированным шаром до высокотемпературных клапанов из никелевых сплавов и серостойкой арматуры. Полный цикл производства — от литья до финальных испытаний на собственных стендах — позволяет компании обеспечивать стабильное качество, сопоставимое с европейскими брендами, но по более конкурентной цене. Их опыт работы в более чем 50 странах, включая проекты на Ближнем Востоке и в Азии, демонстрирует способность выполнять сложные заказы с жесткими требованиями к сертификации (API, EAC) и срокам.
Российские производители выигрывают в проектах с требованиями импортозамещения и госзакупках. Они лучше понимают специфику местных климатических условий (например, исполнение ХЛ для Крайнего Севера) и готовы кастомизировать продукцию под нестандартные фланцы или длины. Поддержка и наличие ремкомплектов на складе в РФ — огромный плюс для эксплуатационников.
Европейские бренды остаются эталоном для сверхкритических применений, где цена отказа исчисляется миллиардами. Однако в текущих геополитических условиях логистика и оплата сильно затруднены, а сроки поставки увеличились вдвое. Поэтому многие компании переориентируются на качественные китайские аналоги, такие как решения от HUANQIU VALVE GROUP, или российских производителей, использующих импортные комплектующие (приводы, подшипники).
Процедура закупки и проверки качества
Чтобы минимизировать риски при покупке высокотемпературной шаровой задвижки, следуйте этому алгоритму действий:
- Формирование технического задания (ТЗ). Четко укажите: рабочую среду (состав, наличие абразива, H2S), давление и температуру (мин/макс/рабочая), диаметр трубопровода, требуемый класс герметичности, тип присоединения (фланец, приварка), климатическое исполнение. Укажите необходимость сертификации НАКС (для сварных соединений) и Газсертификата, если арматура идет на объект Газпрома или Роснефти.
- Запрос коммерческих предложений (RFQ). Отправляйте запрос минимум трем поставщикам. Требуйте указать бренд материалов (марка стали), страну происхождения комплектующих (подшипники, привод) и срок годности уплотнений. Задайте прямой вопрос: “Предоставляете ли вы Mill Certificate на каждую партию?”
- Техническая оценка. Сравните не только цену, но и вес задвижек. Заниженный вес часто говорит об экономии на толщине стенки корпуса. Проверьте наличие чертежей общих видов (GA drawings) для согласования габаритов и мест установки приводов.
- Инспекция перед отгрузкой (PSI). Для крупных партий наймите независимую инспекционную компанию (например, SGS, Bureau Veritas или местные аналоги). Они проверят геометрию, маркировку, проведут визуальный контроль сварных швов и присутствовать на гидравлических испытаниях. Испытания должны проводиться водой (1.5 раза от рабочего давления) и воздухом (на герметичность затвора и сальника).
- Приемка на складе. При получении товара сверьте маркировку на корпусе с паспортом. Проверьте наличие заглушек на фланцах (они должны быть пластиковыми или металлическими, но не картонными). Сохраняйте паспорта и сертификаты в электронном и бумажном виде для каждого изделия — это потребуется при техосмотрах Ростехнадзора.
Обратите внимание: некоторые поставщики предлагают “облегченные” версии задвижек, которые выглядят идентично стандартным, но имеют меньшую строительную длину или толщину стенки. Такие изделия могут не выдержать давления при гидроударе. Всегда требуйте подтверждения соответствия стандартам ASME B16.34 или ГОСТ 33260 по габаритным размерам.
Часто задаваемые вопросы
Какой срок службы высокотемпературной шаровой задвижки?
При правильной эксплуатации и соблюдении температурного режима средний срок службы составляет 15-20 лет. Однако уплотнительные элементы (седла, сальник) являются расходными материалами и могут требовать замены каждые 3-5 лет в зависимости от количества циклов переключения. Металлические уплотнения служат дольше, но требуют более высокого крутящего момента.
Можно ли использовать задвижку для регулирования потока?
Нет. Шаровые задвижки предназначены только для работы в положениях “полностью открыто” или “полностью закрыто”. Использование их в качестве регулирующей арматуры (в промежуточных положениях) приведет к быстрой эрозии седел и шара из-за высокой скорости потока и кавитации, особенно в высокотемпературных средах. Для регулирования используйте клапаны или шиберные задвижки.
Как бороться с заклиниванием задвижки после длительного простоя?
Если задвижка долго находилась в одном положении, возможно “прикипание” шара к седлам. Не применяйте чрезмерную силу. Используйте специальные инжекционные порты для введения смазки-растворителя (если конструкция предусматривает). В крайнем случае, можно попытаться слегка “раскачать” шар, переводя его в положение на 5-10 градусов от закрытого и обратно, используя привод с ограничителем крутящего момента. Если это не помогает, требуется демонтаж и ревизия.
В чем разница между полнопроходной и стандартной задвижкой?
В полнопроходной (Full Bore) задвижке диаметр отверстия шара равен внутреннему диаметру трубы. Это обеспечивает минимальные потери давления и возможность очистки трубопровода скребками (pigging). В стандартной (Standard/Reduced Bore) отверстие шара меньше диаметра трубы на один шаг. Стандартные задвижки дешевле и легче, но создают турбулентность потока. Для магистральных нефтегазопроводов почти всегда требуется полнопроходная арматура.
Заключение и рекомендации
Выбор высокотемпературной шаровой задвижки для нефтегаза — это комплексная инженерная задача, требующая учета множества факторов: от химического состава стали до нюансов монтажа теплоизоляции. Экономия на этапе закупки часто оборачивается многократными затратами на ремонт и простой производства. Мы рекомендуем отдавать приоритет поставщикам, которые предоставляют полную прозрачность происхождения материалов, имеют действующие сертификаты API и EAC, и способны обеспечить техническую поддержку на всех этапах жизненного цикла изделия.
Не забывайте, что даже лучшая арматура требует правильного обслуживания. Регулярный мониторинг утечек через сальник, проверка крутящего момента привода и своевременная замена уплотнений продлят срок службы оборудования на десятилетия. Если вы планируете модернизацию участка или строительство нового объекта, начните с аудита существующих проблемных узлов — это поможет точнее сформулировать требования к новой арматуре.
Для получения детальной консультации по подбору арматуры под ваши конкретные параметры (давление, температура, среда) и расчета стоимости партии, свяжитесь с нашими инженерами. Мы поможем подобрать оптимальное решение, соответствующее вашим техническим и бюджетным требованиям.


-


-


-


-


Wechat
-
WhatsApp